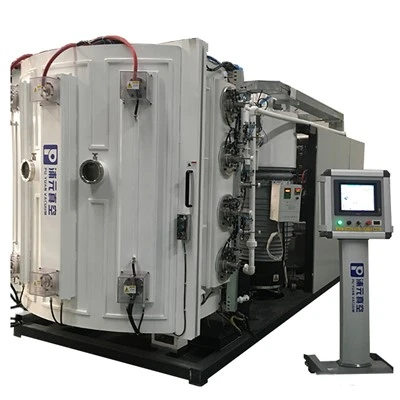
Avdunstning och sputtering hör båda tillfysisk ångavsättning (PVD). Båda överför metall från ett källmaterial till ytan av ett prov. Men "att kunna bilda en beläggning" betyder inte att de resulterande filmerna är identiska.
Skillnaderna kan undersökas genom att ta upp tre nyckelfrågor: Hur lämnar material källan? Hur rör sig partiklar genom vakuumkammaren? Efter att ha nått ytan, hur mycket av deras energi och riktningsinformation finns kvar?
01|Rasta inte för att jämföra fördelar och nackdelar - Förstå först hur metaller genereras
Termisk avdunstning är beroende av resistivt uppvärmda båtar, filament eller deglar för att värma upp källmaterialet tills det utvecklar tillräckligt ångtryck.
Elektronstråleförångning använder en fokuserad elektronstråle för att koncentrera energi till lokaliserade områden av källmaterialet, vilket gör den lämplig för material som kräver mycket högre källtemperaturer.
Även om deras uppvärmningsmekanismer skiljer sig åt, är den efterföljande grundläggande processen liknande: källmaterialet övergår till gasfasen, färdas genom lågtryckskammaren mot den kallare provytan, där det adsorberas, kärnbildas och gradvis smälter samman till ett tunnfilmsskikt.
Magnetronförstoftning "kokar" inte målmaterialet. Arbetsgasen exciteras för att bilda plasma. Joner får energi nära målytan och bombarderar målet. Kollisionskaskader slår ut målatomer från ytan. De utstötta partiklarna färdas sedan genom arbetsgasen och når provet. Det magnetiska fältets primära funktion är att begränsa elektroner mer effektivt nära målytan, vilket ökar joniserings- och urladdningseffektiviteten.
Det faktiska flödet som avsätts på provet påverkas fortfarande av målgeometri, magnetfältsfördelning, arbetstryck, avstånd mellan mål och substrat, fixturposition och provrörelseläge.
02| Riktning är inte en enhetsspecifikation, utan en konsekvens av partikeltransport
Vid konventionell högvakuumavdunstning är gasfaskollisioner mellan källan och provet sällsynta. Partiklar färdas nästan i raka linjer. Ytor på provet som är vända mot källan tar lätt emot partikelflöde, medan områden som skuggas av steg eller fotoresistsidoväggar kan uppleva skuggeffekter. Detta är den välkända "siktlinjedepositionen".
Riktningsgraden bestäms emellertid inte bara av termen "avdunstning". Källdimensioner, avstånd från källa till prov, provlutningsvinkel, fixturskuggning och rotationsläge förändrar alla infallsvinkeln för ankommande partiklar. Med lutande substratplacering eller planetrörelse kan samma förångningssystem aktivt förbättra sidoväggstäckningen för vissa funktioner.
Sputtering kräver ihållande elektrisk urladdning inom en specifik arbetsgasmiljö. Efter att målatomer lämnar målytan kan de kollidera med gasatomer och få sina banor omfördelade. Dessutom är målet i sig inte en idealisk punktkälla. Följaktligen ger konventionell förstoftning typiskt en bredare vinkelfördelning av infallande partiklar till provet jämfört med standardförångning. Trots det är påståendet att "sputtering inte har någon riktning" lika felaktigt. Att sänka eller höja arbetstrycket, justera avståndet mellan mål och substrat, använda kollimerande strukturer och omplacering av provet ändrar alla kollisionsfrekvens och infallsvinkelfördelning. Högre tryck kan bredda partikelvinkelspridningen och kan också leda till att ankommande partiklar förlorar mer energi.
03|Varför en process gynnar lyftning medan den andra fungerar bättre för stegtäckning
Skillnader i riktning blir förstärkta när man möter tredimensionella strukturer. Den grundläggande principen för lift-off är att först mönstra öppningar i fotoresistskiktet, avsätta film över hela substratet och sedan lösa upp fotoresisten för att ta bort filmen ovanpå resisten tillsammans.
För framgångsrik lyftning bör målfilmen på substratet inuti öppningarna helst inte bilda en kontinuerlig förbindelse med filmen ovanpå resisten längs sidoväggarna. Avdunstning med stark siktlinje tenderar att skapa ett tjockleksbrott nära resistens sidoväggar.
04|Vad substratet upplever går långt utöver "Helt enkelt att beläggas med ett metallskikt"
Avdunstning beskrivs ofta löst som "mild", medan sputtering anses ha "starkt bombardemang".
Båda uppfattningarna har faktabas, men ingen av dem gäller oberoende av utrustning och processförhållanden.
Under avdunstning kan provet fortfarande uppleva temperaturstegring orsakad av termisk strålning, exponering för värmekällor och avsättningstid.
För elektronstrålesystem måste även ytterligare faktorer som elektroner, röntgenstrålar, källmaterialstänk och partiklar beaktas.
Polymerer, fotoresister, lager med låg smältpunkt eller strålningskänsliga enheter bör inte anses säkra bara baserat på processnamnet. I en förstoftande miljö, förutom målatomer, kan flöden av joner, elektroner, reflekterade neutraler och föroreningar också förekomma. Substratförspänning, plasmaplacering och arbetstryck förändrar den faktiska energitillförseln som levereras till provet. Måttlig energi kan främja ytmigrering och gränsytebindning, medan överdriven energi kan leda till temperaturhöjningar, ytmodifiering, omförstoftning eller skada på känsliga lager.
När man diskuterar provtolerans bör man därför inte bara fråga "om temperaturen är hög". Det är också nödvändigt att överväga vad provytan består av, om tunna oxidskikt eller tvådimensionella material ligger under, om fotoresisten fortfarande finns kvar, om enhetens tillverkning är komplett och om efterbehandlingsglödgning eller rengöring är tillåten.
05|Varför "sputtrade filmer är tätare" bara är ett utgångspunkt
En tunn film faller inte ned som ett fast metallblock. Istället adsorberar och kärnar först inkommande partiklar och bildar öar. Dessa öar växer sedan och smälter samman och utvecklas så småningom till en kontinuerlig film. Energin från ankommande partiklar, substrattemperatur, avsättningshastighet, infallsvinkel, ytrenhet och restgas styr alla partiklarnas rörlighet på ytan och modifierar kornstorlek, porositet, grovhet, textur och kvarvarande spänning. De energetiska förstoftade partiklarna och associerade energiflöden leder i allmänhet till förväntningar på förbättrad ytrörlighet och jämförelsevis täta filmer.
Icke desto mindre kan förstoftade filmer också utveckla porösa kolumnära strukturer, betydande spänningar eller hög grovhet under förhållanden med högt arbetstryck, betydande kollisionsenergiförlust, ogynnsamma infallsvinklar eller otillräckliga ytförhållanden. Inte heller är förångade filmer i sig porösa. Modifieringar av substrattemperatur, avsättningshastighet, ytbehandling och extra energitillförsel kommer på samma sätt att förändra kärnbildning och tillväxtbeteende.
Högre filmdensitet leder inte automatiskt till enheter med bättre prestanda. Metalliska elektroder kan ge högre prioritet på kontaktresistans och kantintegritet; optiska strukturer kan fokusera mer på grovhet och optiska konstanter; upphängda strukturer är mycket känsliga för stress; diffusionsbarriärskikt ägnar stor uppmärksamhet åt kontinuitet och defekta vägar. "Tät" är bara en materialbeskrivning. I slutändan måste prestandan utvärderas mot funktionskraven för tunnfilmsapplikationen.
Sammanfattning
Både förångning och förstoftning kan avsätta metaller, men de är inte utbytbara tryckknappsalternativ. Förångning förångar material till gasfasen via uppvärmning och uppvisar stark siktlinje under typiska förhållanden. Sputtring frigör målatomer genom jonbombardement; kollisioner inom arbetsgasen och utrustningens geometri ger i allmänhet ett bredare utbud av ankomstvinklar.
Påståenden som "avdunstning är bättre" eller "förstöring är bättre" är förhastade. En lämplig processväg bör förklara hur partiklar kommer fram till egenskaperna, specificera vilken plats som kommer att inspekteras för minsta filmtjocklek, vilka typer av misslyckanden som ska förutses och vilka slutliga kriterier som kommer att användas för att bedöma om tunnfilmslagret verkligen har uppfyllt sin avsedda funktion.